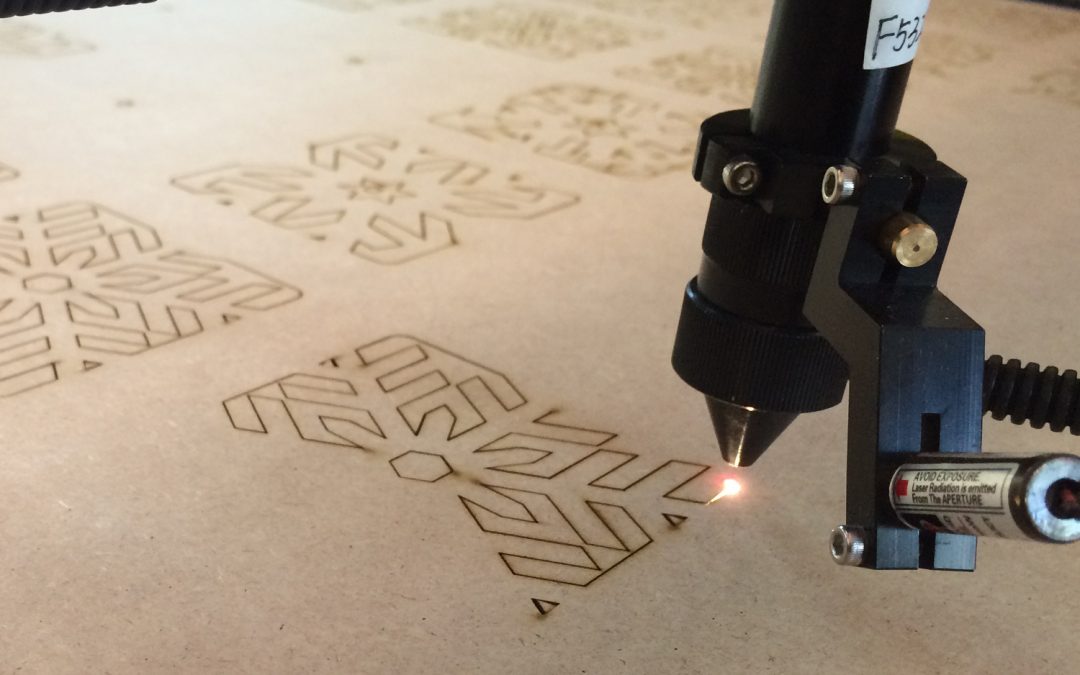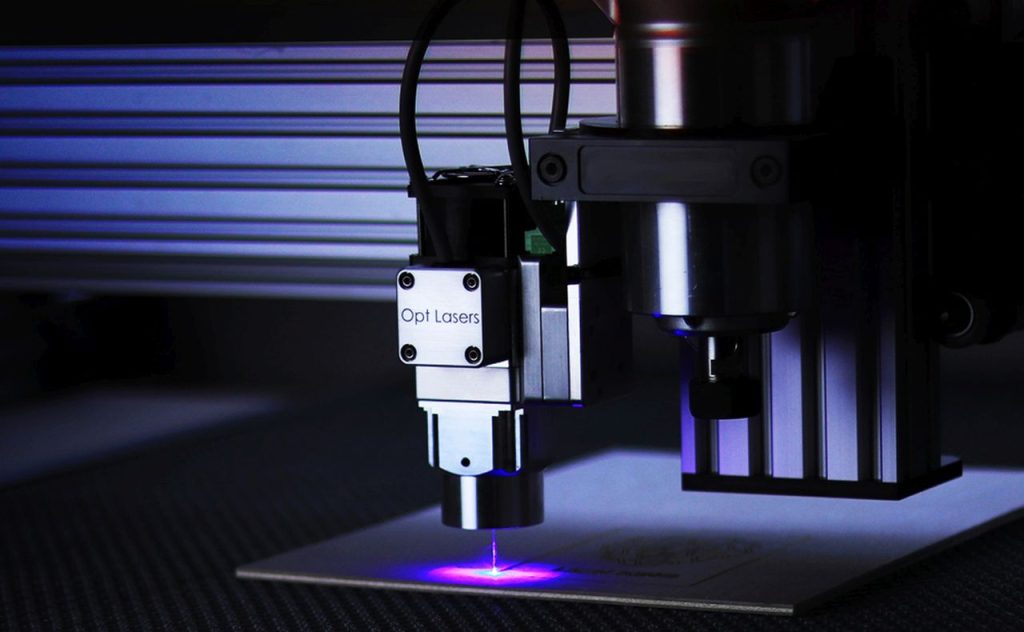
La precisión es uno de los aspectos que más influyen en el resultado de un trabajo industrial. Por eso, comprender las tolerancias y calidad en corte láser permite definir correctamente las dimensiones de una pieza, anticipar posibles desviaciones y comprobar si el acabado responde a las necesidades del proyecto.
Aunque esta tecnología permite realizar contornos complejos y cortes precisos, el resultado depende de diferentes variables. El material, su espesor, los parámetros de trabajo y el diseño condicionan las características de cada pieza. Conocer estos factores ayuda a establecer requisitos realistas desde el principio.
¿Qué son las tolerancias en el corte láser y por qué son importantes?
Una tolerancia dimensional define el margen de variación admisible entre la medida indicada en un plano y la dimensión real de una pieza fabricada. Es decir, establece cuánto puede desviarse una medida respecto a su valor nominal sin que el componente deje de cumplir su función.
Tolerancias dimensionales y desviaciones permitidas
Si un plano especifica una dimensión de 100 milímetros con una tolerancia de ±0,2 milímetros, la medida resultante debe situarse entre 99,8 y 100,2 milímetros. Ese margen debe definirse según las exigencias funcionales del componente, no de manera arbitraria.
Conviene distinguir entre tolerancia dimensional y precisión de posicionamiento de la máquina. La segunda describe la capacidad del equipo para situar el cabezal o seguir una trayectoria; la primera se refiere a las dimensiones que presenta finalmente la pieza. Ambos conceptos están relacionados, pero no son equivalentes.
¿Cómo influyen las tolerancias en el montaje y el funcionamiento de las piezas?
En componentes que deben encajar entre sí, una desviación pequeña puede dificultar el montaje o provocar holguras no deseadas. Esto ocurre, por ejemplo, en soportes, carcasas, paneles, uniones y elementos que incorporan orificios para tornillos o pasadores.
Por eso, las dimensiones críticas deben identificarse antes de fabricar. No todas las cotas necesitan el mismo nivel de exigencia: algunas pueden admitir un margen amplio, mientras que otras requieren un control más estricto para garantizar el ensamblaje o el funcionamiento.
Factores que influyen en las tolerancias y la calidad en corte láser
Las tolerancias y calidad en corte láser dependen de la interacción entre el material, el equipo y las condiciones de fabricación. No basta con disponer de un archivo correctamente diseñado: también hay que adaptar el proceso a las características concretas de cada trabajo.
Tipo de material y espesor de la pieza
Cada material responde de forma diferente a la energía térmica. La conductividad, la composición, la reflectividad y otras propiedades influyen en la manera en que el calor se distribuye y en cómo se produce la separación del material.
El espesor también modifica las condiciones de corte. A medida que aumenta, pueden cambiar la velocidad de avance, la energía necesaria y el comportamiento del borde. Por eso, no deben trasladarse automáticamente los parámetros de un espesor a otro, aunque se trabaje con el mismo material.
Parámetros del proceso y características del equipo
La potencia, la velocidad de avance, la posición del foco y el gas auxiliar intervienen en la estabilidad del corte. Estos parámetros deben ajustarse de forma conjunta: aumentar la potencia sin adaptar la velocidad, por ejemplo, no garantiza un mejor resultado.
Una configuración inadecuada puede provocar rebabas, estrías pronunciadas, escoria adherida o un borde irregular. También pueden influir el estado de los componentes ópticos, la calibración y el mantenimiento del equipo. La calidad depende, por tanto, tanto de la configuración como de las condiciones de trabajo.
Geometría y complejidad del diseño
Las esquinas agudas, los radios pequeños, los orificios de diámetro reducido y las ranuras estrechas requieren especial atención. En estas zonas, la trayectoria y la concentración de calor pueden condicionar la geometría final y el acabado.
También debe considerarse la separación entre contornos y la proximidad de varias perforaciones. Un diseño técnicamente posible no siempre resulta adecuado para cualquier material o espesor. Revisarlo antes de producir permite detectar limitaciones y valorar ajustes que faciliten la fabricación.
¿Cómo se mide la calidad de una pieza cortada con láser?
La calidad no se determina mediante una única comprobación. Es necesario valorar tanto las dimensiones como las características del borde y el cumplimiento de los requisitos establecidos en el plano. El método de inspección dependerá de la función y la geometría de cada componente.
Precisión dimensional y cumplimiento de medidas
El control dimensional consiste en comparar las medidas obtenidas con las cotas del diseño. Para ello, se identifican las dimensiones relevantes y se comprueba si se encuentran dentro de los límites especificados.
En una pieza sencilla puede bastar con verificar longitudes, anchuras y diámetros. En componentes más complejos también interesa comprobar distancias entre agujeros, posiciones relativas y geometrías que condicionan el ensamblaje. La inspección debe centrarse especialmente en las cotas funcionales.
Calidad del borde y acabado superficial
El borde cortado permite identificar distintos defectos. Entre ellos se encuentran las rebabas, la escoria adherida, las estrías excesivas, la rugosidad y la posible inclinación de la superficie de corte, conocida como conicidad.
La evaluación debe tener en cuenta el uso posterior de la pieza. Un borde puede ser suficiente para un componente que no queda a la vista, pero necesita operaciones adicionales si debe encajar con otra superficie o presentar un acabado determinado. La calidad superficial y la precisión dimensional son criterios diferentes.
Métodos e instrumentos de control de calidad
Los calibres permiten comprobar dimensiones exteriores, interiores y profundidades habituales. Para medidas que requieren mayor resolución pueden utilizarse micrómetros, mientras que las galgas ayudan a verificar separaciones o características concretas.
Cuando la geometría es compleja o se necesita comprobar la posición de distintos elementos, pueden emplearse sistemas de medición por coordenadas. La elección del instrumento debe responder a la tolerancia exigida y a la característica que se quiere inspeccionar.
¿Cómo mejorar la precisión y reducir errores en el corte láser?
La calidad comienza antes de poner en marcha el equipo. Una preparación adecuada del diseño, una selección correcta del material y una revisión de las condiciones de fabricación ayudan a reducir incidencias y a conseguir piezas más consistentes.
Preparación correcta de planos y archivos de corte
Los planos deben incluir unidades, dimensiones y escalas claras. También conviene comprobar que los contornos estén correctamente definidos, que no existan líneas duplicadas y que las geometrías cerradas se hayan preparado de acuerdo con el proceso de fabricación.
Es especialmente útil señalar las cotas críticas y especificar las tolerancias necesarias. De esta manera, quien prepara la producción puede identificar qué dimensiones requieren atención prioritaria y consultar posibles incompatibilidades antes de iniciar el trabajo.
Selección de parámetros adecuados y pruebas de corte
Los parámetros deben adaptarse al material, al espesor y a la geometría. Una prueba previa permite observar cómo responde el material y comprobar si el borde, las dimensiones y el acabado cumplen los requisitos previstos.
Estas pruebas resultan especialmente útiles cuando se trabaja con una combinación nueva de material y espesor o cuando la pieza presenta detalles exigentes. Los ajustes deben realizarse a partir de los resultados obtenidos, no mediante valores genéricos aplicados a cualquier trabajo.
Inspección de las piezas y control durante la producción
Comprobar las primeras piezas permite detectar desviaciones antes de fabricar una serie completa. La revisión debe incluir las dimensiones críticas y los aspectos del acabado que puedan afectar al montaje o al uso final.
En producciones repetitivas, mantener criterios de inspección coherentes ayuda a identificar cambios durante el proceso. Cuando el proyecto lo requiere, registrar las mediciones facilita la trazabilidad y permite comparar resultados entre distintas fases de fabricación.
¿Qué tolerancias se pueden conseguir con el corte láser?
No existe una tolerancia universal válida para todos los trabajos. Las dimensiones de la pieza, el espesor, el material, la geometría y las condiciones del equipo influyen en el resultado. Por eso, cualquier valor debe concretarse para el proyecto y confirmarse con el proveedor.
Una referencia técnica relevante es la norma ISO 9013, que establece criterios de clasificación de cortes térmicos y especificaciones geométricas y de calidad para procesos como el corte láser. Su aplicación debe indicarse en los planos o documentos correspondientes; no significa que todas las piezas cortadas deban cumplir automáticamente una misma clase.
Para solicitar una tolerancia adecuada, conviene facilitar planos acotados, identificar las dimensiones funcionales y explicar cómo se ensamblará o utilizará la pieza. Esta información permite valorar la viabilidad del trabajo y acordar requisitos realistas antes de comenzar la fabricación.
Conclusión
Comprender las tolerancias y calidad en corte láser permite tomar mejores decisiones desde el diseño hasta la inspección final. Definir las dimensiones críticas, conocer el comportamiento del material y controlar los parámetros del proceso son pasos fundamentales para obtener piezas que respondan a las necesidades del proyecto.
La precisión no depende de un único factor ni puede garantizarse mediante una cifra genérica. Por eso, contar con planos claros y consultar las condiciones de fabricación ayuda a prevenir errores y a establecer criterios de aceptación adecuados.
Artículos relacionados: